Penyebab dan Solusi Hasil Cetakan 3D Mengalami Stringing atau Sarang Laba-Laba
Teknologi cetak tiga dimensi atau 3D printing berbasis Fused Deposition Modeling (FDM) telah mengubah cara manufaktur prototipe dan produk akhir dibuat. Namun, proses cetak ini tidak selalu berjalan mulus tanpa hambatan teknis.
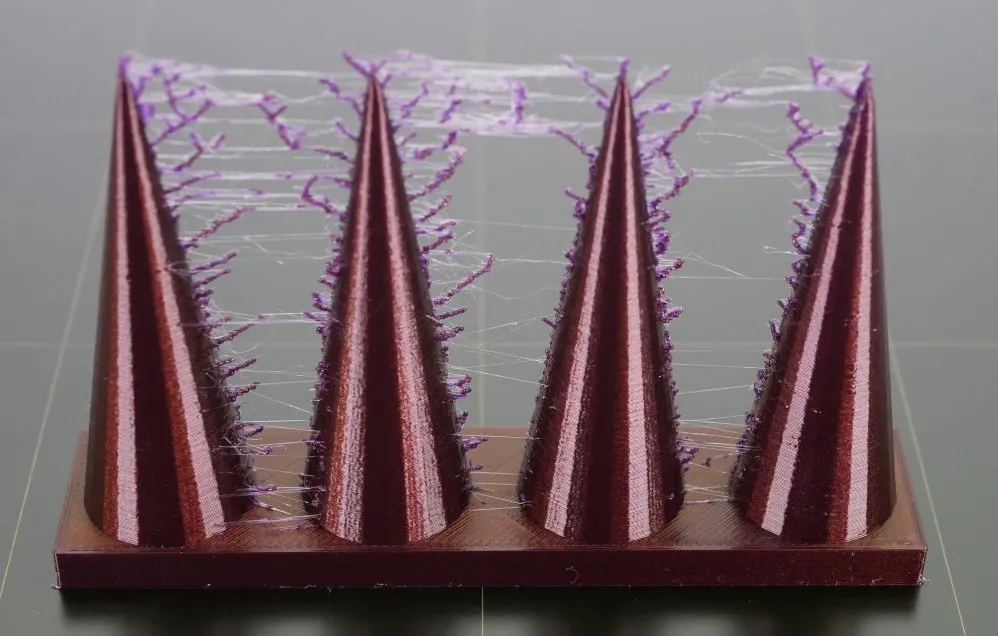
satu masalah visual dan struktural yang paling sering dijumpai oleh pengguna adalah kemunculan benang-benang plastik tipis yang melintasi area kosong pada objek. Banyak pemula hingga pengguna tingkat menengah sering kali bertanya-tanya kenapa hasil cetakan 3d ada stringing atau sarang laba-laba pada objek yang baru saja selesai dicetak.
Fenomena ini tidak hanya memperburuk estetika objek, tetapi juga menambah waktu post-processing untuk membersihkannya. Artikel ini akan membahas secara mendalam penyebab teknis terjadinya fenomena tersebut serta solusi komprehensif untuk mengatasinya.
Apa Itu Stringing pada Hasil Cetakan 3D?
Stringing, yang juga sering disebut sebagai efek sarang laba-laba, oozing, atau whiskering, adalah kondisi di mana lelehan filamen meninggalkan jejak rambut tipis saat nozzle berpindah melintasi area terbuka. Area terbuka ini merupakan ruang kosong di mana printer tidak seharusnya mendeposisikan material.
Ketika extruder berpindah dari satu titik ke titik lain tanpa melakukan pencetakan (travel move), idealnya aliran filamen berhenti secara total. Namun, jika tekanan di dalam hotend masih ada, plastik cair akan terus meleleh keluar dari nozzle.
Benang-benang halus ini terbuat dari plastik yang mengeras secara instan saat terkena udara ruangan ketika nozzle bergerak. Walaupun benang ini umumnya sangat tipis dan mudah dipatahkan, pada kasus yang parah, stringing dapat merusak detail halus dari model 3D.
Penyebab Utama Kenapa Hasil Cetakan 3D Ada Stringing atau Sarang Laba-Laba
Memahami akar permasalahan merupakan langkah paling krusial sebelum melakukan kalibrasi mesin atau mengubah Pengaturan slicer. Secara umum, memahami alasan kenapa hasil cetakan 3d ada stringing atau sarang laba-laba berpusat pada ketidakseimbangan antara suhu, tekanan hotend, dan kontrol pergerakan material.
1. Suhu Nozzle Terlalu Tinggi (Overheating)
Suhu ekstrusi yang terlalu tinggi adalah penyebab nomor satu dari munculnya benang tipis pada objek cetak. Setiap jenis filamen memiliki rentang suhu leleh ideal yang direkomendasikan oleh produsen.
Ketika suhu nozzle diatur melebihi batas optimal, viskositas atau kekentalan filamen cair akan menurun secara drastis. Plastik yang terlalu cair menjadi sangat encer dan mudah menetes keluar akibat gaya gravitasi, bahkan ketika extruder telah berhenti mendorong filamen.
Selaian itu, suhu tinggi meningkatkan tekanan termal di dalam ruang pelelehan (melt zone). Tekanan ini memaksa lelehan plastik keluar dari ujung nozzle selama pergerakan travel move.
2. Pengaturan Retraksi (Retraction) Kurang Tepat
Retraksi adalah mekanisme di mana motor extruder menarik kembali filamen beberapa milimeter ke belakang sebelum nozzle melintas ke area lain. Proses ini bertujuan untuk mengurangi tekanan di dalam hotend sehingga aliran plastik cair terhenti sementara.
Jika jarak retraksi (retraction distance) terlalu pendek, tekanan cair tidak akan berkurang secara cukup. Sebaliknya, jika jarak retraksi terlalu panjang, hal ini dapat menyebabkan penyumbatan (clogging) atau jeda ekstrusi saat pencetakan dilanjutkan.
Selain jarak, kecepatan retraksi (retraction speed) yang terlalu lambat juga memberi waktu bagi plastik cair untuk menetes. Jika filamen ditarik terlalu lambat, efek vakum yang ditargetkan tidak akan terbentuk dengan sempurna.
3. Kecepatan Pergerakan (Travel Speed) Terlalu Lambat
Kecepatan pergerakan atau travel speed merujuk pada seberapa cepat head printer berpindah saat tidak sedang mendeposisikan filamen. Parameter ini sangat memengaruhi durasi penumpukan lelehan plastik di udara bebas.
Jika travel speed diatur terlalu lambat, nozzle akan melayang di atas ruang kosong dalam waktu yang relatif lama. Hal ini memberikan window waktu yang cukup bagi lelehan filamen untuk bocor dan membentuk benang.
Meningkatkan kecepatan travel move memungkinkan nozzle berpindah tempat sebelum lelehan plastik sempat menetes keluar dari Ujung nozzle.
4. Filamen Menyerap Kelembapan (Wet Filament)
Sebagian besar termoplastik yang digunakan dalam cetak 3D bersifat higroskopis, yang berarti material tersebut mudah menyerap kelembapan dari udara sekitar. Filamen seperti PLA, ABS, PETG, dan TPU sangat rentan terhadap kondisi lingkungan yang lembap.
Ketika filamen basah masuk ke dalam hotend yang panas, kandungan air di dalam serat plastik akan mendidih secara instan dan berubah menjadi uap air. Proses penguapan ini menciptakan gelembung-gelembung mikro yang mendorong plastik cair keluar secara tidak terkontrol.
Pendorongan paksa akibat uap air ini tidak dapat dihentikan hanya dengan fitur retraksi standar. Hasilnya, permukaan cetakan akan dipenuhi oleh sarang laba-laba yang disertai suara letupan kecil (popping sound) selama proses cetak.
5. Pengaturan Pendinginan (Cooling Fan) Kurang Maksimal
Kipas pendingin objek (part cooling fan) berfungsi untuk membekukan plastik segera setelah keluar dari nozzle. Pendinginan yang cepat membantu mempertahankan bentuk geometri objek dan mencegah penurunan viskositas plastik yang berlebihan.
Jika aliran udara dari kipas pendingin terlalu lemah atau dimatikan, plastik cair akan tetap berada dalam fase semi-cair lebih lama. Kondisi ini membuat lelehan plastik mudah tertarik oleh pergerakan nozzle dan membentuk jaring halus.
6. Kerusakan atau Keausan Hardware Printer 3D
Masalah fisik pada komponen printer FDM juga dapat menjadi faktor penyebab mendasar. Nozzle yang sudah aus atau memiliki celah internal yang tidak rata dapat mengganggu dinamika aliran fluida plastik.
Selain itu, tabung PTFE (Bowden tube) yang longgar atau rusak pada bagian coupler dapat menyebabkan backlash. Backlash mengakibatkan jarak retraksi yang diatur pada slicer tidak tersalurkan secara penuh ke ujung hotend.
Cara Mengatasi dan Mencegah Stringing pada Cetakan 3D
Setelah mengetahui berbagai faktor penyebabnya, Anda dapat menerapkan langkah-langkah sistematis untuk mengeliminasi gelembal benang pada hasil cetak. Pendekatan kalibrasi harus dilakukan secara bertahap, mulai dari penyesuaian lunak (software) hingga pemeriksaan perangkat keras (hardware).
+-------------------------------------------------------------------+
|                  DIAGNOSIS & SOLUSI STRINGING                     |
+-------------------------------------------------------------------+
|  1. PERIKSA FILAMEN     --> Apakah lembap?     --> Keringkan      |
|  2. UJI SUHU            --> Temp Tower Test    --> Turunkan Suhu  |
|  3. KALIBRASI RETRAKSI  --> Jarak & Kecepatan  --> Optimasi       |
|  4. TINGKATKAN TRAVEL   --> Speed Move         --> Percepat       |
|  5. FEATURE SLICER      --> Coasting / Combing --> Aktifkan       |
+-------------------------------------------------------------------+
1. Melakukan Uji Temperature Tower
Langkah awal yang paling efektif adalah menentukan suhu pencetakan paling rendah namun tetap mempertahankan adhesi antarlapisan yang kuat. Anda dapat mengunduh model Temperature Tower dari berbagai platform model 3D secara gratis.
Model ini dirancang untuk mencetak setiap tingkatan blok pada suhu yang berbeda secara otomatis. Dengan mengamati hasil cetak dari bawah ke atas, Anda dapat melihat secara visual pada suhu berapa stringing mulai hilang sepenuhnya.
Setelah menemukan suhu optimal, gunakan nilai tersebut sebagai standar baru dalam profil slicer untuk gulungan filamen yang sama.
2. Mengoptimalkan Pengaturan Retraksi di Slicer
Pengaturan retraksi sangat bergantung pada jenis sistem extruder yang digunakan oleh printer 3D Anda, yaitu sistem Direct Drive atau Bowden Tube.
- Sistem Direct Drive: Karena jarak antara motor penggerak dan hotend sangat dekat, jarak retraksi yang dibutuhkan relatif pendek, biasanya berkisar antara 0,5 mm hingga 2,0 mm dengan kecepatan 35 – 45 mm/s.
- Sistem Bowden: Karena filamen harus melewati selang PTFE yang panjang, fleksibilitas filamen membutuhkan jarak retraksi yang lebih jauh, yaitu sekitar 4,0 mm hingga 7,0 mm dengan kecepatan 40 – 60 mm/s.
Hindari mengatur kecepatan retraksi terlalu tinggi (di atas 70 mm/s) karena dapat menyebabkan gigi extruder mengikis filamen (grinding) hingga merusak struktur filamen itu sendiri.
3. Mengeringkan Filamen Secara Berkala
Menjaga filamen tetap kering adalah prosedur wajib untuk mempertahankan kualitas cetakan FDM. Jika filamen Anda sudah terlanjur menyerap kelembapan, menggunakan filament dryer khusus atau dehidrator makanan adalah solusi terbaik.
Proses pengeringan biasanya memakan waktu antara 4 hingga 8 jam pada suhu yang disesuaikan dengan jenis material:
- PLA: 45°C – 50°C
- PETG: 60°C – 65°C
- ABS / Nylon: 70°C – 80°C
Setelah dikeringkan, simpan selalu filamen di dalam wadah kedap udara (dry box) yang dilengkapi dengan gel silika (desiccant) untuk mencegah penyerapan kelembapan kembali.
4. Meningkatkan Kecepatan Pergerakan (Travel Speed)
Mempercepat pergerakan head printer saat tidak mencetak dapat memotong pembentukan benang secara signifikan. Secara umum, meningkatkan travel speed ke rentang 150 mm/s hingga 250 mm/s sangat aman dilakukan pada sebagian besar printer 3D modern.
Pastikan pula struktur fisik printer cukup kokoh untuk menahan akselerasi yang lebih tinggi. Rangka printer yang goyang akibat pergerakan cepat justru dapat menimbulkan masalah baru seperti ghosting atau ringing.
5. Memanfaatkan Fitur Advanced pada Slicer
Aplikasi slicer modern seperti UltiMaker Cura, PrusaSlicer, atau Bambu Studio menyediakan fitur-fitur canggih untuk meminimalisasi bocoran lelehan filamen.
Coasting
Fitur coasting bekerja dengan cara menghentikan ekstrusi filamen beberapa saat sebelum jalur cetak selesai. Sisa tekanan di dalam hotend digunakan untuk menyelesaikan bagian akhir jalur tersebut, sehingga tekanan ruangan cair berkurang sebelum travel move dimulai.
Combing / Avoid Crossing Perimeters
Pengaturan combing menginstruksikan nozzle untuk sebisa mungkin tetap bergerak di dalam area dinding bagian dalam objek (infill) selama travel move. Jika lelehan plastik menetes, tetesan tersebut akan berada di dalam struktur internal objek dan tidak akan terlihat dari luar.
Wipe Nozzle
Fitur wipe akan menggerakkan nozzle menyusuri perimeter luar yang baru saja dicetak sejauh beberapa milimeter tanpa mengesktruksi material. Gerakan menyapu ini membantu menyapu sisa lelehan plastik yang menempel pada ujung nozzle.
Panduan Optimasi Berdasarkan Jenis Filamen
Setiap jenis plastik memiliki sifat termal dan karakteristik aliran yang berbeda. Mengetahui karakteristik unik ini membantu mencegah masalah kenapa hasil cetakan 3d ada stringing atau sarang laba-laba secara lebih spesifik.
| Jenis Filamen | Suhu Cetak Standar | Sensitivitas Kelembapan | Karakteristik Stringing |
|---|---|---|---|
| PLA | 190°C – 215°C | Rendah – Sedang | Sangat mudah diatasi dengan retraksi dan pendinginan cepat. |
| PETG | 230°C – 250°C | Tinggi | Sangat lengket, membutuhkan retraksi presisi dan pendinginan sedang. |
| TPU / Fleksibel | 210°C – 230°C | Sangat Tinggi | Lentur, membutuhkan retraksi sangat rendah/lambat atau tanpa retraksi. |
| ABS | 230°C – 260°C | Rendah | Jarang mengalami stringing jika suhu diatur dengan benar. |
PLA (Polylactic Acid)
PLA adalah material yang paling toleran dan mudah dicetak. Jika terjadi stringing pada PLA, penyebab utamanya hampir selalu adalah suhu nozzle yang terlalu tinggi atau kipas pendingin objek yang kurang optimal. Pastikan kipas pendingin beroperasi pada kapasitas 100% setelah lapisan pertama selesai dicetak.
PETG (Polyethylene Terephthalate Glycol)
PETG terkenal memiliki sifat yang sangat lengket dan cenderung mengalami stringing lebih parah dibandingkan PLA. Untuk PETG, penting untuk menjaga filamen tetap kering dan menurunkan kecepatan retraksi sedikit agar filamen tidak putus di dalam jalur pelelehan. Gunakan fitur coasting dan batasi penggunaan kipas pendingin pada kisaran 30-50% saja demi mempertahankan kekuatan struktur antarlapisan.
TPU (Thermoplastic Polyurethane)
Filamen fleksibel seperti TPU menyerap tekanan seperti pegas di dalam selang atau extruder. Oleh karena itu, penggunaan retraksi berlebih pada TPU justru dapat menyebabkan filamen tergulung di dalam gigi penggerak (extruder gear). Cara terbaik mengurangi stringing pada TPU adalah dengan menurunkan kecepatan cetak, mematikan retraksi atau mengaturnya seminimal mungkin, serta mengeringkan filamen secara menyeluruh.
Cara Membersihkan Stringing yang Sudah Terlanjur Muncul
Jika Anda sudah menyelesaikan proses pencetakan yang memakan waktu belasan jam dan mendapati adanya sarang laba-laba, Anda tidak perlu membuang hasil cetakan tersebut. Benang-benang halus ini dapat dibersihkan dengan beberapa metode post-processing sederhana berikut.
1. Menggunakan Heat Gun (Penyembur Udara Panas)
Metode paling cepat dan efisien adalah menggunakan heat gun atau korek api gas (mini torch). Sapukan udara panas secara cepat melintasi permukaan cetakan yang mengalami stringing selama 1 hingga 2 detik.
Suhu panas yang lewat secara instan akan mengerutkan dan menghancurkan benang tipis tanpa sempat melelehkan struktur utama objek cetak. Pastikan Anda tidak menahan hawa panas di satu titik terlalu lama agar bentuk geometri objek tidak terdistorsi.
2. Menggunakan Tang Potong Mikroskopis (Flush Cutters)
Untuk benang yang agak tebal atau berada di sudut yang sulit dijangkau, gunakan tang potong presisi (flush cutter). Potong benang persis pada pangkal tempat melekatnya material pada dinding luar objek.
3. Pengamplasan Halus (Sanding)
Jika sisa benang meninggalkan tonjolan kecil pada permukaan, gunakan amplas halus berukuran grit 400 hingga 800 yang dibasahi sedikit air (wet sanding). Pengamplasan air mencegah plastik terkikis secara berlebihan dan memberikan hasil akhir permukaan yang jauh lebih halus.
Ringkasan Langkah Kalibrasi Preventif
Untuk memastikan masalah ini tidak terulang pada proyek pencetakan Anda berikutnya, ikuti daftar centang tindakan preventif di bawah ini:
- Uji Filamen: Pastikan filamen disimpan dalam wadah kedap udara dan dikeringkan jika sudah lama terbuka.
- Cetak Temp Tower: Tentukan suhu terendah di mana adhesi antar-layer tetap kokoh.
- Kalibrasi Retraksi: Atur jarak dan kecepatan retraksi sesuai jenis extruder (Direct Drive vs Bowden).
- Maksimalkan Travel Speed: Atur kecepatan pergerakan tanpa cetak minimal pada angka 150 mm/s.
- Aktifkan Combing: Biarkan gerakan travel move tetap berada di dalam area infill model.
- Periksa Perangkat Keras: Pastikan nozzle tidak aus dan tabung PTFE tidak longgar pada sambungannya.
Kesimpulan
Sarang laba-laba pada hasil cetak 3D merupakan kendala umum yang dapat dialami oleh siapa saja, baik pengguna pemula maupun praktisi berpengalaman. Penanganan masalah ini membutuhkan pemahaman yang sejajar antara karakteristik termal material dan mekanika pergerakan mesin printer 3D.
Secara umum, jawaban atas pertanyaan kenapa hasil cetakan 3d ada stringing atau sarang laba-laba berpusat pada kombinasi suhu ekstrusi yang terlalu panas, kontrol retraksi yang belum terkalibrasi, serta paparan kelembapan pada filamen.
Dengan melakukan langkah kalibrasi yang terstruktur—mulai dari pengeringan material, pengujian suhu, hingga penyesuaian parameter di perangkat lunak slicer—Anda dapat mengeliminasi fenomena stringing secara total. Hasil cetakan 3D Anda pun akan tampil lebih bersih, presisi, dan memiliki estetika profesional tanpa memerlukan proses pembersihan ulang yang rumit.