Penyebab dan Solusi Hasil Cetakan 3D Raft Tidak Bisa Dilepas
Teknologi pencetakan 3D berbasis Fused Deposition Modeling (FDM) menawarkan kemudahan dalam merealisasikan ide digital menjadi objek fisik. Namun, proses ini tidak selalu berjalan mulus tanpa kendala teknis.
Salah satu masalah yang sering dihadapi oleh pengguna pemula hingga menengah adalah kesulitan saat memisahkan struktur pendukung dari objek utama. Kondisi ini membuat banyak pengembang proyek bertanya-tanya tentang penyebab masalah teknis tersebut.
Memahami kenapa hasil cetakan 3d raft tidak bisa dilepas menjadi langkah penting untuk meningkatkan kualitas cetakan sekaligus menghemat waktu proses pascacetak (post-processing). Artikel ini akan membahas secara mendalam faktor-faktor penyebab, karakteristik material, serta langkah korektif yang dapat Anda terapkan.
Memahami Fungsi Raft dalam Cetak 3D FDM
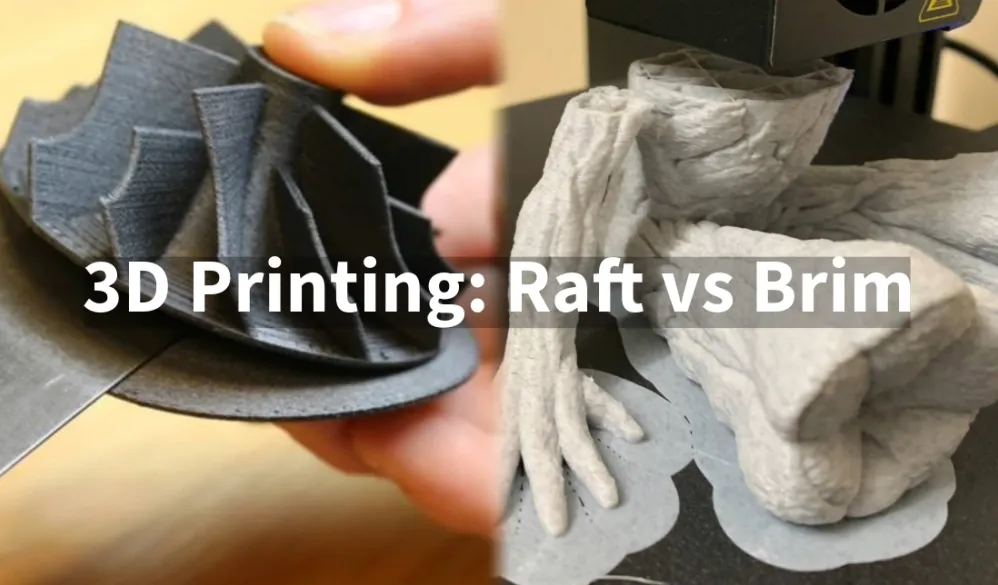
Sebelum menganalisis kegagalan pemisahan, penting untuk memahami peran dasar dari struktur raft dalam ekosistem cetak 3D. Raft merupakan fondasi horizontal berbahan plastik yang dicetak langsung di atas build plate sebelum objek utama dibangun.
Fungsi utama dari lapisan ini adalah untuk meningkatkan daya rekat (bed adhesion) dan mencegah terjadinya pembengkokan (warping) pada sudut-sudut objek. Lapisan fondasi ini memberikan permukaan yang rata bagi model utama, terutama jika permukaan build plate printer Anda tidak benar-benar simetris.
Apa Itu Raft dan Kapan Harus Digunakan?
Raft terdiri dari beberapa lapisan horizontal yang mencakup base layer, interface layer, dan surface layer. Setiap lapisan dirancang dengan kepadatan dan kecepatan ekstrusi yang berbeda untuk menopang beban model di atasnya.
Penggunaan struktur ini sangat disarankan saat Anda mencetak model dengan area kontak bawah yang sangat kecil. Selain itu, material yang rentan terhadap penyusutan termal tinggi seperti ABS juga sangat membutuhkan bantuan fondasi ini.
Perbedaan Raft, Brim, dan Skirt
Selain raft, terdapat dua jenis opsi pembantu adhesi lainnya dalam perangkat lunak slicer, yaitu brim dan skirt. Skirt hanya berupa garis di luar objek untuk memancing aliran filamen, sementara brim menempel langsung pada pinggiran luar objek utama.
Raft berbeda karena berada tepat di bawah seluruh area bawah model 3D Anda. Oleh karena itu, ketidaktepatan pengaturan pada fondasi ini akan berdampak langsung pada seluruh permukaan bawah cetakan.
Penyebab Utama Kenapa Hasil Cetakan 3D Raft Tidak Bisa Dilepas
Fenomena menyatunya fondasi plastik dengan objek utama umumnya disebabkan oleh interaksi termal dan mekanis yang terlalu kuat selama proses ekstrusi. Ketika plastik cair menyatu sempurna tanpa jarak pisah, struktur pendukung akan kehilangan fungsinya sebagai komponen sementara.
Ada berbagai alasan teknis di balik kegagalan pemisahan ini. Berikut adalah penjelasannya secara mendalam.
+-------------------------------------------------------------------+
|               FAKTOR UTAMA RAFT MENYATU DENGAN OBJEK              |
+-------------------------------------------------------------------+
|  1. Raft Air Gap Terlalu Sempit  -> Plastik melebur jadi satu     |
|  2. Temperatur Ekstrusi Tinggi   -> Material terlalu cair         |
|  3. Over-Extrusion               | Aliran plastik berlebihan      |
|  4. Inkompatibilitas Material    | Daya rekat antar-layer berlebih|
+-------------------------------------------------------------------+
Jarak Vertikal (Raft Air Gap) yang Terlalu Sempit
Faktor paling krusial yang menjelaskan kenapa hasil cetakan 3d raft tidak bisa dilepas adalah pengaturan Raft Air Gap yang terlalu kecil. Parameter ini menentukan celah udara vertikal antara lapisan teratas fondasi dan lapisan pertama objek utama.
Jika jarak ini diatur terlalu rapat, plastik yang keluar dari nozel akan menempel penuh pada fondasi di bawahnya. Akibatnya, kedua bagian tersebut melebur menjadi satu kesatuan yang mustahil dipisahkan secara manual.
Temperatur Nozel dan Bed yang Terlalu Tinggi
Suhu ekstrusi yang melebihi batas ideal material akan membuat viskositas filamen menjadi sangat cair. Kondisi cairan plastik yang terlalu panas ini menyebabkan material menembus celah udara yang seharusnya ada di antara fondasi dan model.
Demikian pula dengan suhu build plate yang terlalu tinggi dalam jangka waktu lama. Panas yang tertahan di bagian bawah akan menjaga plastik tetap dalam fase lunak, sehingga kedua struktur terus menyatu sepanjang proses pencetakan.
Masalah Over-Extrusion pada Layer Pertama
Over-extrusion terjadi ketika printer mengeluarkan volume plastik lebih banyak daripada yang diperhitungkan oleh perangkat lunak slicer. Kelebihan aliran material ini akan mengisi ruang kosong yang dirancang untuk pemisahan.
Ketika plastik ekstra menumpuk di area batas, ikatan mekanis antara fondasi dan model menjadi sangat padat. Hal ini membuat permukaan bawah objek menyatu keras dengan lapisan penyangga.
Pengaturan Slicer yang Kurang Tepat
Selain jarak udara, parameter slicer seperti Raft Surface Layers dan Top Overlap juga memegang peranan penting. Pengaturan laju pendinginan (cooling fan speed) yang terlalu lambat pada lapisan transisi dapat memperburuk keadaan.
Ketiadaan aliran udara dingin yang cukup saat mencetak lapisan pertama objek membuat plastik tidak sempat membeku. Akibatnya, material cair tersebut jatuh dan menyatu dengan lapisan fondasi di bawahnya.
Analisis Parameter Slicer yang Mempengaruhi Pemisahan
Konfigurasi pada perangkat lunak slicer merupakan kendali utama dalam menentukan keberhasilan cetakan 3D. Kesalahan kecil pada satu parameter angka dapat merusak seluruh hasil cetakan yang membutuhkan waktu berjam-jam.
+-------------------------------------------------------------------+
|               PENGARUH PARAMETER SLICER PADA RAFT                 |
+-------------------------------------------------------------------+
| Parameter          | Efek Terlalu Kece    | Efek Terlalu Besar    |
+--------------------+-----------------------+----------------------+
| Raft Air Gap       | Menyatu/Permanen      | Cetakan Jatuh/Gagal  |
| Top Interface Layer| Sukar Dilepas         | Permukaan Kasar      |
| Cooling Fan Speed  | Plastik Melebur       | Adhesi Lemah         |
+--------------------+-----------------------+----------------------+
Toleransi Raft Air Gap berdasarkan Ukuran Nozel
Ukuran Raft Air Gap tidak bisa disamaratakan untuk semua jenis printer dan diameter nozel. Secara umum, nilai ideal untuk parameter ini berada pada kisaran 50% hingga 75% dari diameter nozel yang digunakan.
| Diameter Nozel | Nilai Air Gap Minimal | Nilai Air Gap Ideal | Nilai Air Gap Maksimal |
|---|---|---|---|
| 0.2 mm | 0.10 mm | 0.14 mm | 0.18 mm |
| 0.4 mm | 0.15 mm | 0.22 mm | 0.30 mm |
| 0.6 mm | 0.25 mm | 0.35 mm | 0.42 mm |
| 0.8 mm | 0.35 mm | 0.48 mm | 0.55 mm |
Jika Anda menggunakan nozel standar 0.4 mm dan menetapkan air gap di bawah 0.15 mm, risiko fondasi tidak bisa dilepas akan meningkat pesat. Penyesuaian angka ini harus menjadi fokus utama saat Anda melakukan konfigurasi ulang.
Pengaruh Layer Height dan Speed
Ketebalan lapisan (layer height) pada struktur transisi mempengaruhi seberapa besar tekanan yang diberikan nozel saat mengektrusi plastik. Lapisan yang terlalu tipis dengan tekanan ekstrusi tinggi akan menekan plastik masuk ke pori-pori lapisan fondasi.
Kecepatan cetak yang terlalu lambat pada lapisan pertama objek juga memberikan paparan panas yang lebih lama dari nozel. Efek panas lokal ini mencairkan kembali permukaan fondasi yang sudah padat.
Pengaruh Karakteristik Filamen Terhadap Pelepasan Raft
Setiap jenis filamen memiliki sifat termal, tingkat penyusutan, dan daya rekat antarlapisan (inter-layer adhesion) yang berbeda-beda. Memahami sifat dasar material akan membantu Anda menentukan kenapa hasil cetakan 3d raft tidak bisa dilepas pada jenis filamen tertentu.
   -> Lebih Lembut, Toleransi Celah Medium (0.2 mm)
  -> Sangat Lengket, Membutuhkan Celah Lebih Lebar (0.25 - 0.3 mm)
   -> Menyusut Cepat, Rentan Warping, Celah Butuh Presisi (0.2 mm)
   -> Fleksibel, Sangat Menyatu (Sangat Tidak Disarankan Pakai Raft)
Sifat Termal PLA vs PETG vs ABS
Polylactic Acid (PLA) relatif lebih mudah dipisahkan karena memiliki rentang suhu transisi kaca yang rendah dan daya rekat moderat. Namun, jika dicetak pada suhu terlalu tinggi, PLA tetap bisa melebur permanen dengan fondasinya.
Di sisi lain, Polyethylene Terephthalate Glycol (PETG) dikenal memiliki daya rekat antar-lapisan yang sangat kuat. Mencetak PETG menggunakan raft dengan parameter standar sering kali menghasilkan cetakan yang menyatu total dan sulit dipisahkan.
ABS membutuhkan suhu bed yang sangat tinggi (sekitar 100°C) untuk mencegah warping. Suhu lingkungan cetak yang panas ini membuat lapisan batas antara fondasi dan objek tetap berada dalam kondisi semi-plastis lebih lama.
Filamen Fleksibel (TPU) dan Komposit
Material fleksibel seperti Thermoplastic Polyurethane (TPU) secara alami memiliki elastisitas dan daya rekat mekanis yang sangat tinggi. Sangat tidak disarankan untuk menggunakan struktur raft saat mencetak dengan material TPU.
Sifat TPU yang fleksibel membuat celah air gap tertekan saat proses ekstrusi berlangsung. Hal ini membuat fondasi TPU menyatu secara permanen dan hampir mustahil untuk dipisahkan tanpa merusak objek utama.
Solusi Teknis Mengatasi Raft yang Sulit Dilepas
Jika Anda sudah terlanjur memiliki hasil cetakan yang menyatu keras dengan fondasinya, ada beberapa langkah pascacetak yang dapat dilakukan. Pendekatan mekanis dan termal dapat membantu memisahkan kedua bagian tersebut secara bertahap.
+-------------------------------------------------------------------+
|               METODE PEMISAHAN PADA PASCA-CETAK                   |
+-------------------------------------------------------------------+
|  1. Alat Mekanis -> Gunakan Tang Potong / Pahat Ukir / Scraper    |
|  2. Pemutaran     -> Gunakan Tang Buaya dengan Tekanan Terukur     |
|  3. Metode Termal -> Panaskan Batas Sambungan dengan Heat Gun     |
|  4. Metode Dingin -> Masukkan Cetakan ke Lemari Es / Freezer      |
+-------------------------------------------------------------------+
Penggunaan Alat Potong Pascacetak
Gunakan tang potong rata (flush cutter) untuk memotong bagian tepi sambungan antara fondasi dan objek. Buat celah kecil di sepanjang garis batas sebagai titik awal untuk menyelipkan pisau pemisah (scraper).
Gunakan pahat ukir tipis dengan hati-hati untuk mencongkel bagian batas secara perlahan. Pastikan arah dorongan pisau menjauhi tangan Anda untuk menghindari kecelakaan kerja.
Metode Perlakuan Panas dan Dingin (Thermal Shock)
Prinsip ekspansi dan pemuaian termal dapat dimanfaatkan untuk melonggarkan ikatan plastik. Anda dapat memasukkan cetakan 3D ke dalam freezer selama 15 hingga 30 menit.
Perubahan suhu dingin yang drastis akan membuat plastik menyusut dengan laju yang sedikit berbeda pada struktur tipis dan tebal. Efek penyusutan ini sering kali memicu retakan micro pada batas sambungan sehingga raft lebih mudah dilepas.
Alternatif lainnya adalah menggunakan heat gun dengan suhu rendah pada area sambungan. Pemanasan singkat ini akan melunakkan ikatan plastik tipis pada air gap tanpa merusak struktur utama objek.
Langkah Pencegahan dan Kalibrasi Printer 3D
Mencegah masalah selalu lebih efisien daripada memperbaiki hasil cetakan yang rusak. Lakukan serangkaian kalibrasi hardware dan penyesuaian perangkat lunak untuk memastikan masalah ini tidak terulang kembali.
Mengatur Ulang Raft Air Gap pada Slicer
Langkah utama dalam pencegahan masalah adalah menaikkan nilai Raft Air Gap secara bertahap pada slicer pilihan Anda. Jika saat ini Anda menggunakan nilai 0.15 mm, tingkatkan angka tersebut menjadi 0.20 mm atau 0.25 mm.
 ->  ->
               ->  ->
Lakukan uji cetak pada objek kecil untuk melihat apakah perubahan angka ini memudahkan proses pemisahan. Jika hasil cetakan justru melayang atau tidak menempel, turunkan angka tersebut sebesar 0.02 mm secara bertahap.
Kalibrasi Z-Offset dan Leveling Bed
Z-offset yang terlalu dekat dengan build plate membuat seluruh lapisan pertama tertekan secara berlebihan. Hal ini memicu efek domino yang menyebabkan ketebalan lapisan berikutnya menjadi lebih padat dari yang seharusnya.
Pastikan proses bed leveling dilakukan dengan benar menggunakan kertas kalibrasi standar. Atur Z-offset agar nozel tidak terlalu menekan permukaan saat mulai mencetak lapisan fondasi pertama.
+-------------------------------------------------------------------+
|                PROSEDUR KALIBRASI Z-OFFSET TEPAT                  |
+-------------------------------------------------------------------+
|  1. Panaskan Bed dan Nozel ke Suhu Kerja                        |
|  2. Jalankan Fungsi Auto-Home / Leveling                          |
|  3. Selipkan Kertas HVS 80gsm di Bawah Nozel                     |
|  4. Atur Z-Offset Hingga Kertas Teras Gesekan Halus (Tidak Menjepit) |
+-------------------------------------------------------------------+
Optimasi Sistem Pendingin (Cooling Fan)
Pastikan kipas pendingin bagian cetakan (part cooling fan) berfungsi 100% saat mencetak lapisan pertama objek di atas fondasi. Aliran udara dingin yang kuat akan dengan cepat membekukan plastik cair yang keluar dari nozel.
Proses pembekuan yang cepat ini mencegah plastik menembus celah air gap dan melebur dengan fondasi di bawahnya. Pengaturan ini sangat efektif terutama saat mencetak menggunakan material PLA.
Alternatif Opsi Adhesi Selain Raft
Jika konfigurasi raft terus menimbulkan masalah pemisahan, pertimbangkan untuk beralih ke opsi pendukung adhesi lainnya. Banyak kasus cetakan 3D dapat diselesaikan tanpa perlu menggunakan fondasi penuh.
Penggunaan Brim untuk Permukaan Kontak Sedang
Brim menambah luas permukaan cetakan hanya pada bagian tepi luar objek. Opsi ini memberikan daya rekat tambahan yang cukup kuat tanpa menutupi seluruh permukaan bawah model Anda.
Memotong brim jauh lebih mudah dilakukan karena bagian yang menempel hanya berada di perimeter luar. Anda dapat menggunakan pemotong deburring (deburring tool) untuk membersihkan sisa brim dengan rapi.
+-------------------------------------------------------------------+
|                   PERBANDINGAN BRIM VS RAFT                       |
+-------------------------------------------------------------------+
| Fitur              | Brim                 | Raft                  |
+--------------------+----------------------+-----------------------+
| Konsumsi Filamen   | Sedikit              | Banyak                |
| Waktu Cetak        | Cepat                | Lebih Lama            |
| Kemudahan Lepas    | Sangat Mudah         | Perlu Kalibrasi Ketat |
| Risiko Warping     | Sedang               | Sangat Rendah         |
| Kualitas Bawah     | Halus (Ikut Bed)     | Agak Kasar            |
+--------------------+----------------------+-----------------------+
Aplikasi Perekat Tambahan pada Bed
Daripada mengandalkan raft untuk mengatasi masalah adhesi, Anda dapat memanfaatkan perekat fisik pada permukaan build plate. Penggunaan glue stick, PVA spray, atau lapisan PEI sheet terbukti sangat efektif menahan cetakan.
Dengan daya rekat bed yang optimal dari perekat fisik, Anda cukup mencetak objek langsung di atas bed (print directly on bed) atau cukup menggunakan skirt. Cara ini secara otomatis menghilangkan risiko ikatan fondasi plastik yang menyatu keras.
Panduan Troubleshooting Ringkas
Untuk membantu Anda menganalisis masalah teknis secara cepat saat mencetak, gunakan tabel panduan troubleshooting berikut ini.
| Gejala Masalah | Penyebab Utama | Solusi Cepat |
|---|---|---|
| Raft menyatu total seperti satu objek | Air Gap terlalu rapat (<0.15 mm) | Naikkan Raft Air Gap ke 0.22 mm – 0.25 mm |
| Permukaan bawah objek rusak saat dilepas | Suhu nozel terlalu tinggi | Turunkan suhu ekstrusi sebesar 5°C – 10°C |
| Raft sangat keras dan kaku | Over-extrusion pada flow rate | Kalibrasi E-steps dan turunkan Flow Rate ke 95% |
| Cetakan terlepas sendiri saat proses cetak | Air Gap terlalu lebar (>0.35 mm) | Turunkan Raft Air Gap sebesar 0.03 mm |
| PETG menyatu erat dengan fondasi | Sifat adhesi material terlalu kuat | Gunakan Brim + Glue Stick, hindari penggunaan Raft |
Kesimpulan
Kegagalan pemisahan struktur penyangga dari objek utama merupakan masalah klasik dalam dunia cetak 3D FDM. Alasan utama kenapa hasil cetakan 3d raft tidak bisa dilepas umumnya berkisar pada pengaturan Raft Air Gap yang terlalu kecil, suhu ekstrusi yang berlebihan, serta aliran filamen yang tidak terkalibrasi dengan baik.
Dengan memahami interaksi termal dan parameter slicer, Anda dapat melakukan penyesuaian yang tepat sebelum memulai proses pencetakan. Mengatur jarak vertikal yang ideal, mengoptimalkan pendinginan, serta menjaga kalibrasi Z-offset adalah kunci utama untuk mendapatkan hasil cetakan yang rapi dan mudah dipisahkan.
Jika pemisahan manual tetap sulit dilakukan, manfaatkan teknik pascacetak seperti kejutan termal atau penggunaan alat potong yang tepat. Pada akhirnya, mengevaluasi kebutuhan penggunaan fondasi dan beralih ke alternatif seperti brim atau perekat bed dapat menjadi solusi jangka panjang yang lebih efisien untuk proyek cetak 3D Anda.